









Втулки вплавляемые латунные
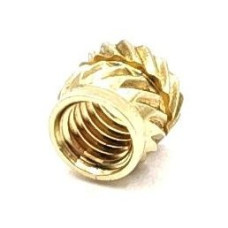
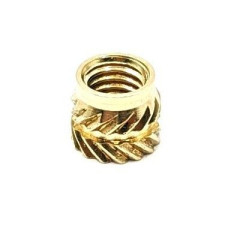
Втулки вплавляемые латунные представляют собой резьбовые металлические вставки, предназначенные для установки в термопластичные полимеры методом тепловой запрессовки. Изделия изготавливаются из латуни марок ЛС59-1 или Л63, обладающей высокой теплопроводностью, коррозионной стойкостью и стабильными механическими характеристиками. Конструкция втулки включает наружные кольцевые насечки, рёбра или канавки, которые при вплавлении заполняются расплавленным полимером, обеспечивая механическое зацепление и предотвращая проворот и вырывание крепежа под нагрузкой.
Вплавляемые втулки позволяют формировать в пластиковых деталях полноценные металлические резьбовые соединения многократного использования, что критично для узлов, подвергающихся частой сборке-разборке, вибрационным и моментным нагрузкам. Применение втулок исключает срыв резьбы в самом полимере, повышает надёжность соединения и увеличивает срок службы изделия. Установка выполняется термофеном, паяльником со специальной насадкой или ультразвуковым методом, что обеспечивает быстрый и воспроизводимый монтаж.
- Материал: латунь ЛС59-1 / Л63, гальваническое покрытие — никель или без покрытия
- Тип резьбы: метрическая (М2, М2.5, М3, М4, М5, М6, М8), возможны дюймовые варианты
- Наружная поверхность: продольные или кольцевые насечки, рёбра, канавки для зацепления с полимером
- Форма: цилиндрическая, с буртиком или без, с глухим или сквозным отверстием
- Допуски: по внутренней резьбе — класс 6H, по наружному диаметру — h9/h11
- Рабочая температура: эксплуатация до +150 °C, температура вплавления зависит от типа полимера
- Твёрдость: 120–180 HV в зависимости от марки латуни и термообработки
- Область применения: ABS, PC, PA, PBT, POM, PET, PP (с учётом температуры плавления)
Технические особенности и практика применения
Процесс вплавления основан на локальном нагреве втулки до температуры, превышающей температуру размягчения термопласта, но не достигающей его деструкции. Для большинства конструкционных пластиков (ABS, PC, PA6, PBT) рабочая температура втулки при монтаже составляет 230–280 °C. Нагрев осуществляется через контактный наконечник паяльника, термофен или ультразвуковой преобразователь. При ультразвуковом методе втулка колеблется с высокой частотой, полимер размягчается за счёт трения, и втулка погружается в деталь за доли секунды — метод применяется в серийном производстве.
Ключевое требование при проектировании посадочного места — правильный выбор диаметра отверстия в пластике. Обычно он выбирается равным наружному диаметру втулки минус 0,1–0,3 мм в зависимости от типа полимера и наличия насечек. Слишком малое отверстие приводит к растрескиванию детали, слишком большое — к недостаточному заполнению насечек и снижению усилия вырыва. Для армирования тонкостенных деталей используют втулки с буртиком, который ограничивает глубину погружения и распределяет нагрузку по поверхности.
Латунь выбрана